
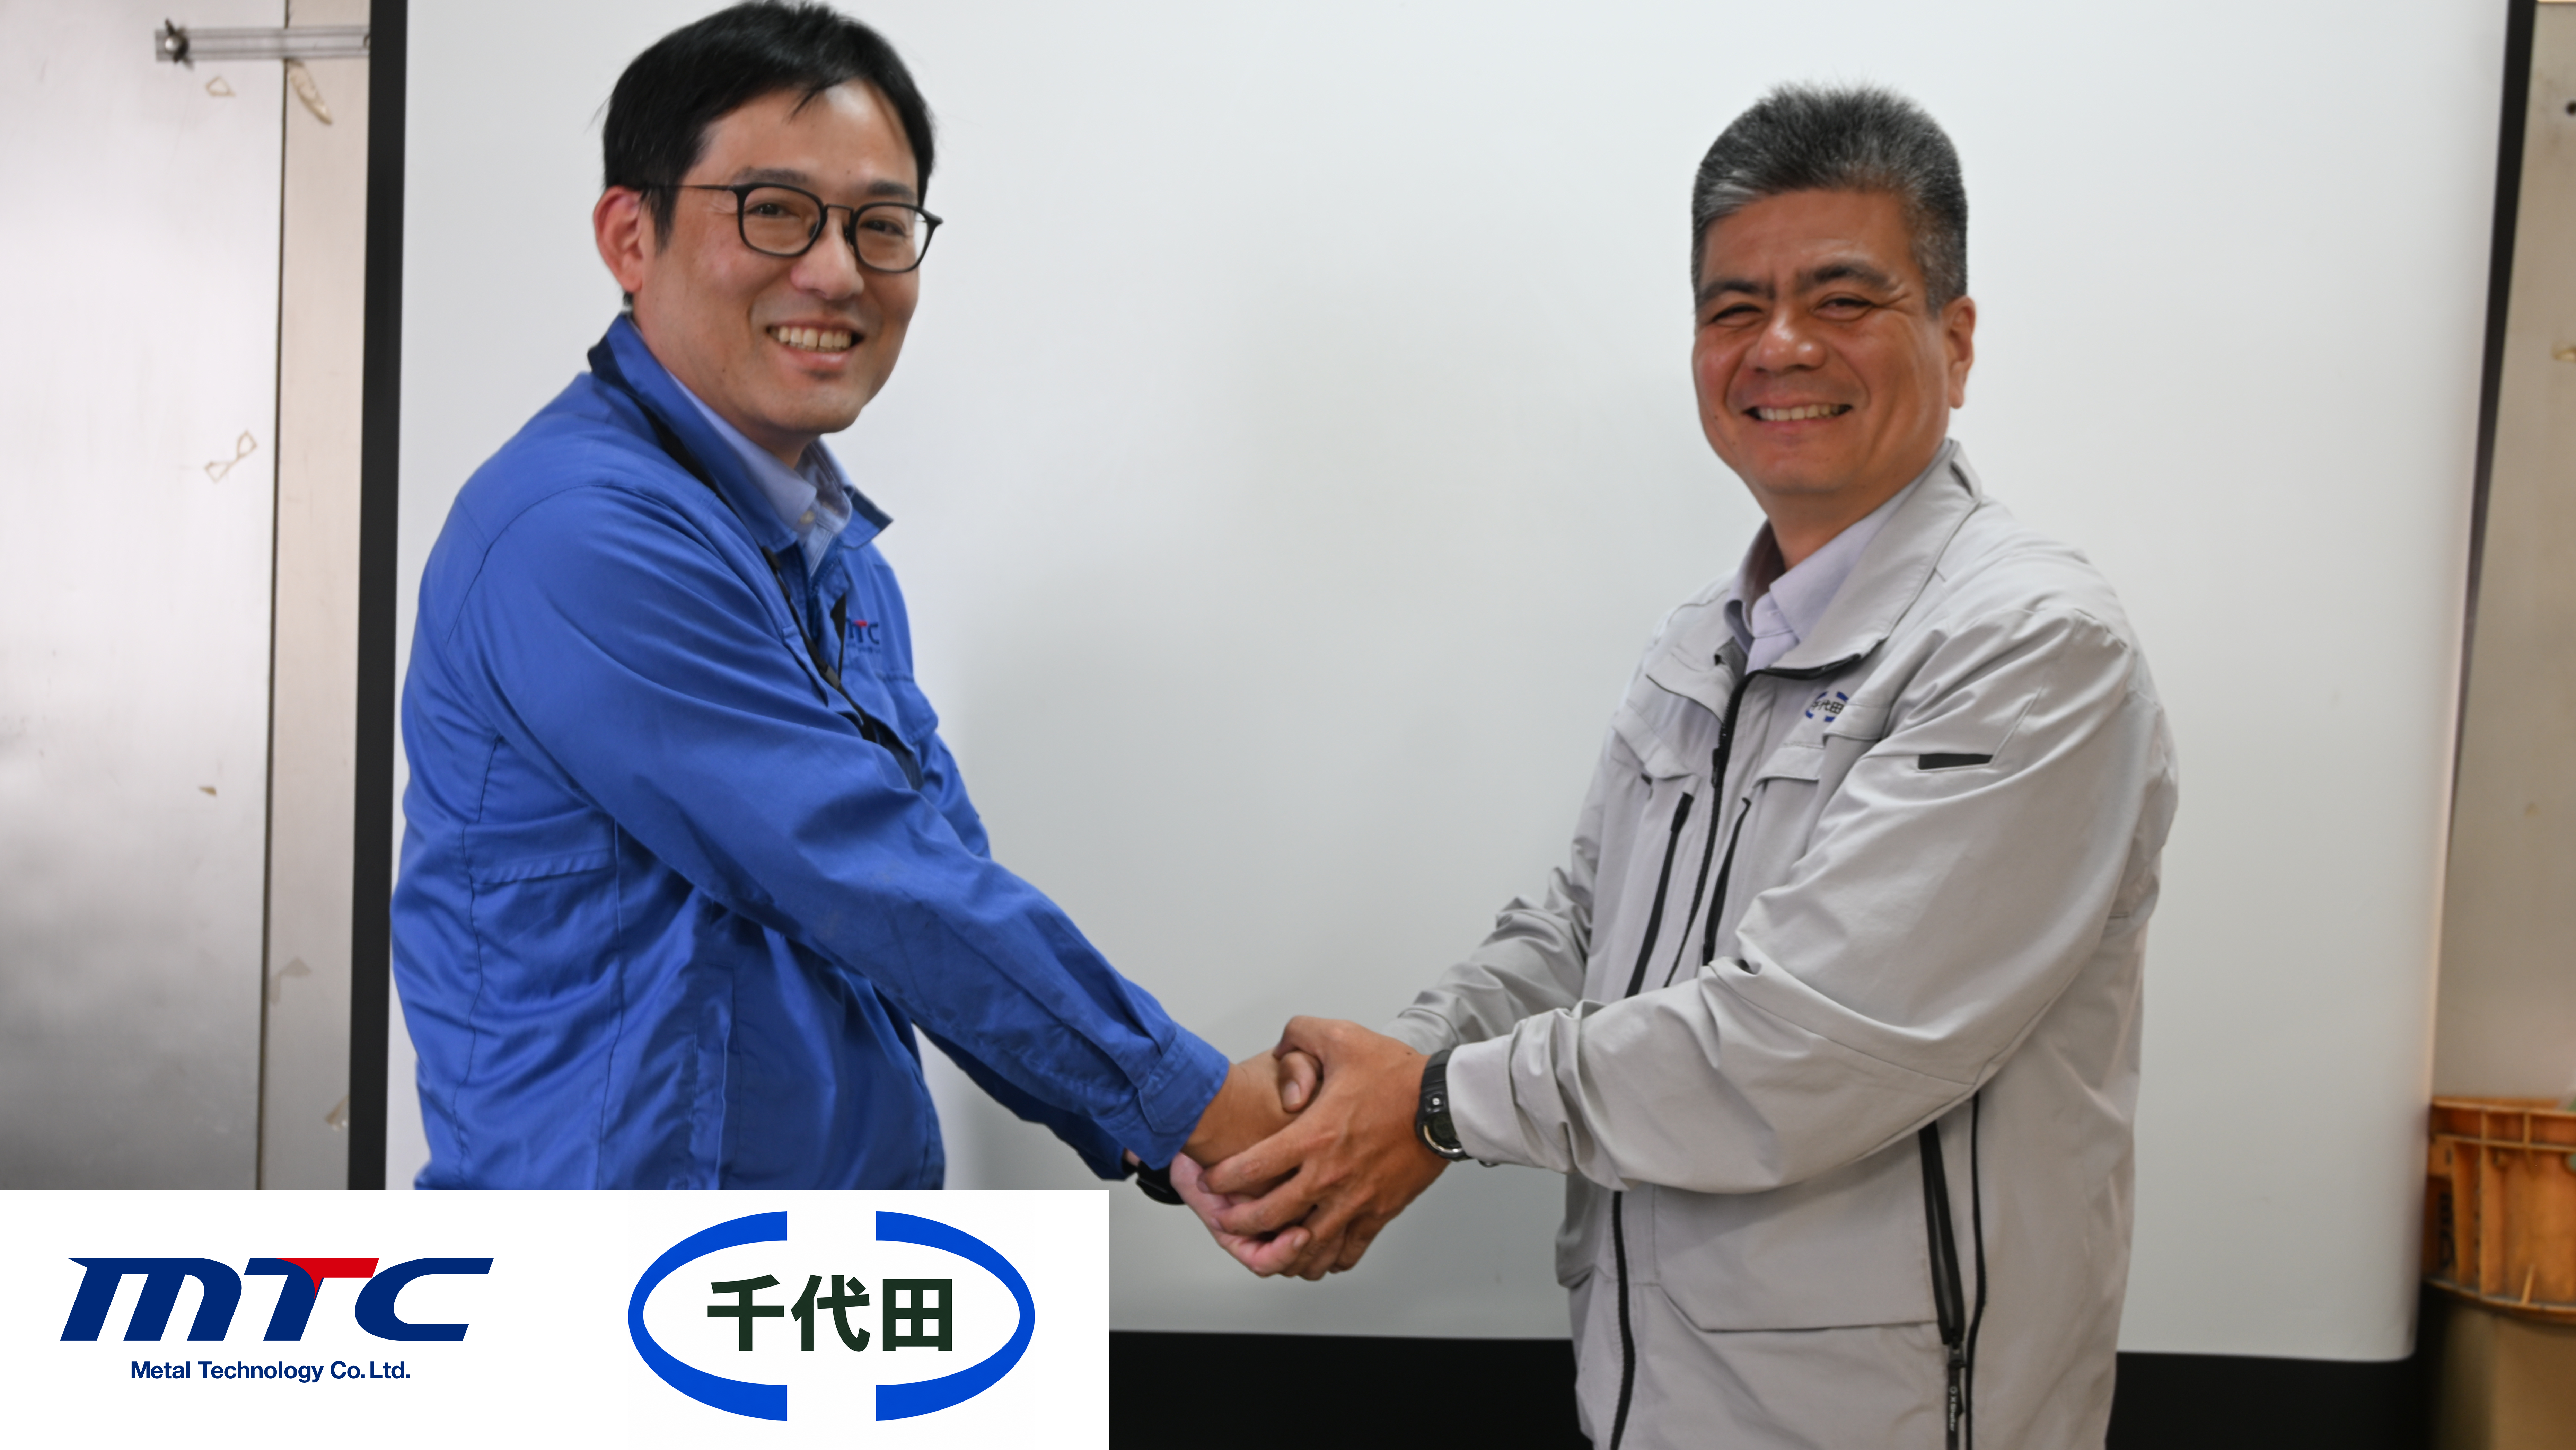
左から、金属技研 営業社員 佐々木、千代田鋳造株式会社 製造部 業務部 次長 岸本様
基本情報
| 企業名 | 千代田鋳造株式会社 |
|---|---|
| 所在地 | 埼玉県入間郡三芳町竹間沢320 |
| 業種 | アルミ砂型鋳物製造(大型車両・消防部品関連の製品が中心) |
| 導入製品・ サービス |
HIP処理 |
【課題・導入】
- 特定の大型車両に使用される部品の製造において、鋳巣の発生に悩まされていた
- 鋳巣の修正作業に工数がかかっていた
- 鋳巣の修正作業が属人化していた
- 納入先の顧客側での検品作業にも工数がかかっていた
- 様々な改善/対策を試みたが、根本的な解決には至らなかった
【成果・効果】
- 鋳巣の発生数(通常:30ヶ所/個 → 5ヶ所/個) 約83%削減
- 補修工数 約80%削減
- 対象製品の不良率がワースト上位からゼロPPMへ
- 技術者依存、欠品リスクを低減できた
千代田鋳造株式会社様は、アルミ鋳物・アルミダイキャストを鋳造から機械加工まで手がける企業です。
主製品は、大型車両、消防部品関連のアルミ砂型鋳物製造。
少量多品種のアルミ鋳造物製造を得意としており、次世代車両の開発に携わることも多い。
同社が長年抱えていたのが、鋳巣(ちゅうす:鋳造時に製品内部へ生じる微小な空洞)の問題でした。
※鋳巣は内部欠陥の一種です。本記事における「鋳巣の除去」は、HIP処理による「内部欠陥の除去」と同じ意味で用いています。
取り扱う製品の一部には、「肉眼で確認できるものは、どんなに小さな鋳巣でもNG」という特別な規格が定められています。
この基準に対応するため、20年にわたり鋳巣の発生対策に悩まされてきたといいます。
今回は、金属技研のHIP処理の導入により、ゼロPPMを達成するまでの改善に成功した経緯について、お話を伺いました。
▼当社が保有するHIP装置の仕様・対応サイズを一覧で確認できます
【導入の背景・課題】
肉眼で見える鋳巣はすべてNG。
20年続いた不良との向き合い方を変えたかった
―HIP処理の導入をご検討いただくようになった背景について、教えてください。
岸本様:約20年前、納入先の顧客から、ある大型車両として使用されていた部品において、不具合が起きたとの連絡がありました。
これをきっかけに、手探りで対策に取り組み始めたのです。
後藤様:顧客、各サプライヤーの協力を得て様々な改善アプローチを試みました。
溶湯管理、CAE解析ソフトを導入しての鋳造方案改修、加工前に加工面を潰すバニシング加工
最終的には、砂型→グラビティ製法への製造方法変更も実施。
どれも効果としては鋳巣発生率4割を切る事は無く、限定的な成果となりました。
岸本様:当初鋳巣規格は曖昧で、0.5㎜以下であれば問題無しの認識でいたのですが、徐々に検査規格が厳格化され、0.2mm以下の巣でも車両運行に支障をきたす恐れがあるとのことで、最終的には目視できる鋳巣はすべてNGとなりました。
鋳巣の検査方法には、外観以外にもありますが、0.2mmの小ささとなるとCTでも発見できないため、顧客側でも納品物を1つひとつ目検で検品していました。
―鋳巣の発生頻度は、どのくらいだったのですか?
後藤様:鋳巣の検査規格が厳格化された結果、近年では鋳巣の補修率は100%にまで上っていました。
部品一つにつき、多いものでは50個程度の鋳巣が発生していました。
部品の製造には、加工工程を含めて3日程度かかるうち、鋳巣の補修工程には一つ当たり数十分から数時間がかかっているという状況だったのです。
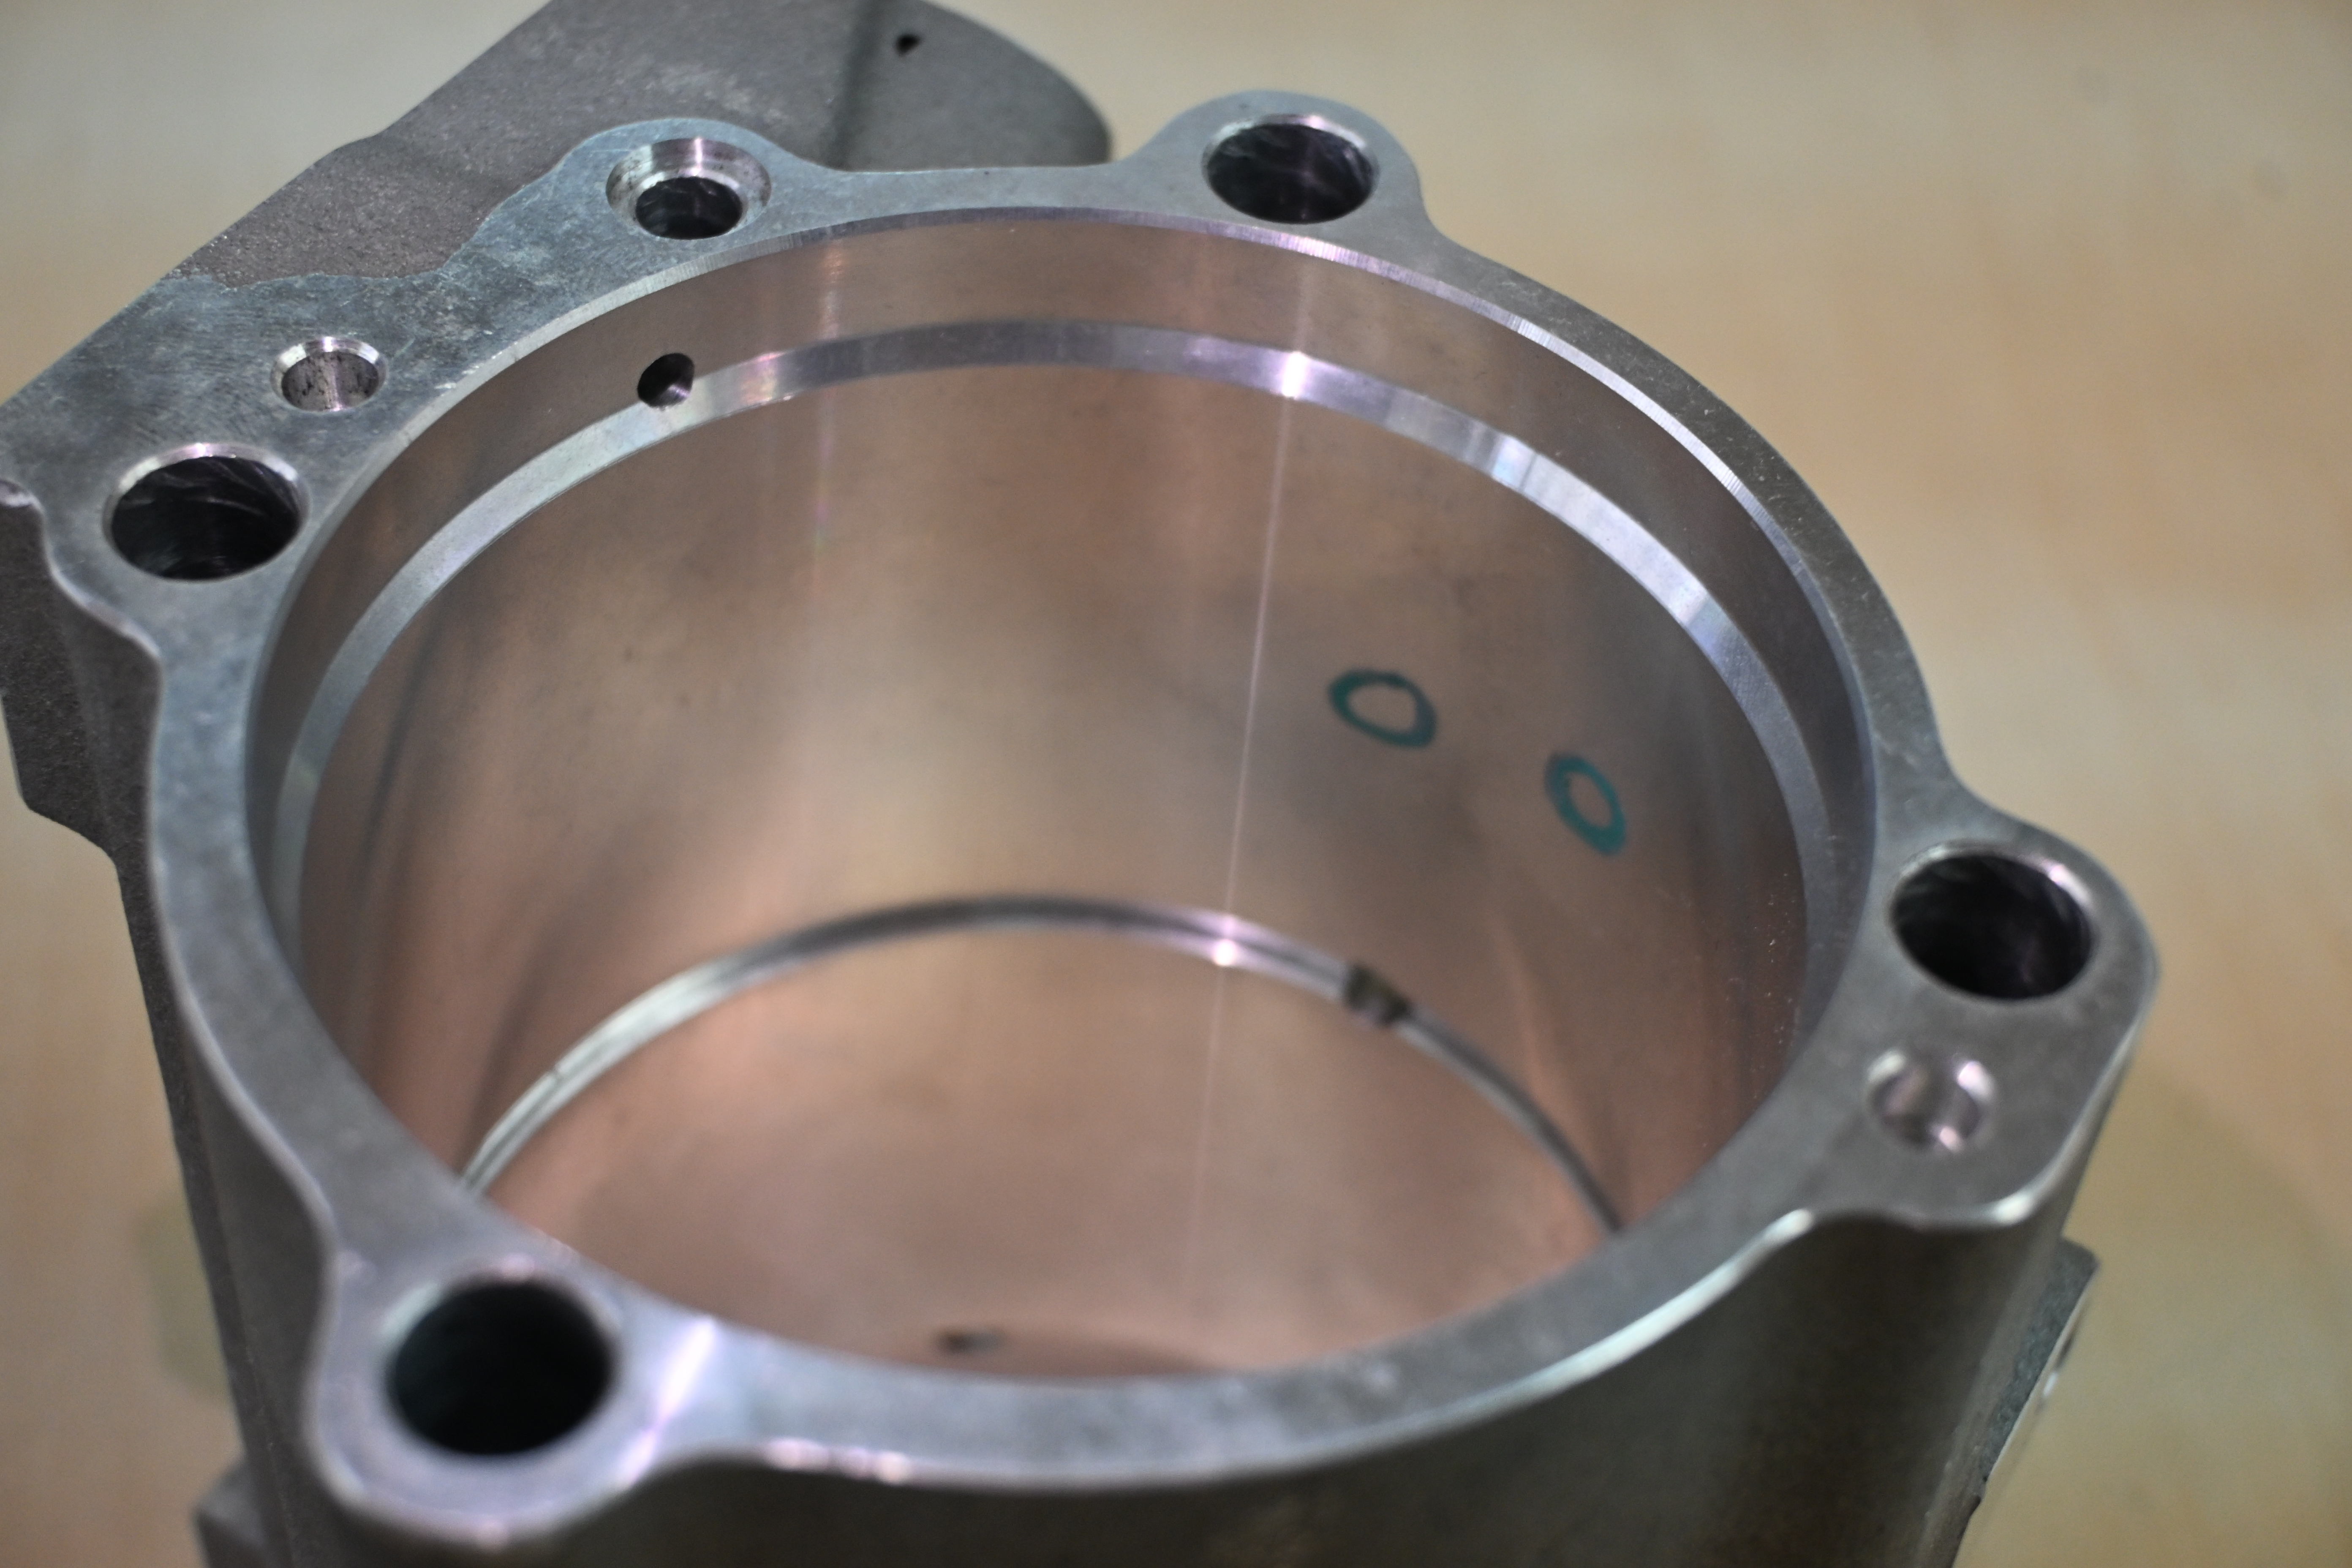
岸本様:鋳巣の補修は技術的に難しく、対応できる技術者が一人しかいなかったことも問題でした。
この技術者に何かあれば、欠品、ひいては顧客ライン停止の危機に直面してしまうことになります。
このような、特定技術者への依存と後進の育成も重大な課題と捉えていました。
【導入】
半信半疑ながら、
藁にもすがる思いで「HIP処理」を導入
―HIP処理については、どのような経緯でお知りになりましたか?
岸本様:今年に入ってから、取引のある加工メーカーの担当者から、熱処理で加圧して結合させる「HIP処理」について、話を聞く機会がありました。
実は、HIP処理という技術そのものについては以前から知っていました。
ただ、鋳造メーカーからは「寸法精度的にうまくいかない」と聞いていたのです。
しかし、今回は鋳巣のサイズが微細なので寸法精度に不安がなさそうだということ、また、加工前に行う処理なので加工でうまくカバーできそうだったため、藁にもすがる思いで試してみようと考えました。
―金属技研をお選びいただいた理由を教えてください。
後藤様:インターネットで「HIP処理」で検索し、一番上に表示されたのが金属技研でした。問い合わせると翌日には連絡してくれ、営業担当者のレスポンスの早さも決め手になりました。工場が納品先と近かったこともあり、特に他社比較などは行わずに金属技研に依頼することを決めました。
岸本様:当社にはHIP処理に関する知見がなかったため、特に処理条件の指定などは行わずに、金属技研さんにお任せしました。
実は、正直なところ、そこまで高い期待は持っていませんでした。
先述のような深刻な課題を抱えていたため、鋳巣が完全になくなるレベルの実現は難しくとも、少しでも減らせれば、と考えていたのです。
しかし、蓋を開けてみると試作品の段階で鋳巣が大幅に減ったことを確認できました。
担当の後藤係長からは「絶対に承認を取ってください」「HIP処理なしでは、今後品質を維持するのは難しいです」と懇願されたほどです。
顧客側でも、前例がない試みのため、品質的な経過などの確認を目的として公設試験研究機関での機械的性質評価試験などを実施し、承認取得に約半年を要したのですが、品質合意が概ね見えたころには、現場サイドからは、先行してHIP処理を実施させてくれと催促があって、それほど劇的に改善されたのだなと実感する反応でした。
【成果・効果・展望】
不具合発生数
約50%減・補修対応数 約60%減へ!
―HIP処理の導入によって、実際にどのような効果がありましたか?
岸本様:不具合発生数が約50%減、補修対応数は約60%減(いずれも対象範囲は特定の部品のみ、集計期間は3ヵ月)という劇的な効果を得られました。
部品1点につき、ひどいものでは50ヵ所も補修していたのが、5ヵ所で済むようになったケースもありました。
おかげさまで、今年8月には不良0 ppmを達成するまでになりました。
後藤様:同時に、技術者依存や欠品リスクなども抑えることができました。
納期は、設備の空き状況次第ですが、1週間から1ヵ月で納品されるので、早いと感じています。
コストに関しても、前例のない内容と価格帯でしたでの、先方の調達部門とは何度もお話し合いをする状況でした。
ただ、顧客側でもずっと悩んできた鋳巣を減らすことができ、一番の目的を果たせたので、納得していただけています。
―HIP処理を活用した今後の展開・展望がありましたらお聞かせください。
岸本様:現在、HIP処理を依頼している部品は2種類のみですが、対象の大型車両における部品がほかに10種類ほどあるので、展開していきたいです。
一方で、これだけ厳しい検査規格の砂型の部品が今後、出てくるかはわかりません。
ただ、月面での利用を想定した電動建機の研究開発などでは、鋳巣の検査規格が厳しくなる可能性があります。
研究開発フェーズであれば、コストもある程度、吸収できるので、宇宙開発のほか、未来型・次世代モビリティ部門での活用が考えられそうですね。
―同じような課題を抱えている企業様に、一言、メッセージをお願いします。
後藤様:鋳巣対策としては、大きな効果が期待できます。
高品質製品や、特別仕様の部品を検討する際は、HIP処理を検討してみても良いと思います。
「鋳巣を補修する際に体積が減ってしまうのではないか?」といった懸念をされる方もいるのではないかと思いますが、結果として当社では起きませんでした。
特に、部品の軽量、縮小化が進んでいる電動部品におすすめしたい技術ですね。
―本日は、貴重なお話をありがとうございました。
鋳巣・内部欠陥の課題、HIP処理で解決できるか確かめてみませんか?
千代田鋳造様も、まずは試作で効果を確かめてから本格導入に進まれました。「自社の部品でも効果が出るか知りたい」「寸法精度への影響が心配」という段階からでも、お気軽にご相談ください。
▼HIP処理についてもっと知る
※本記事の数値は千代田鋳造株式会社様における結果であり、部品形状・鋳造条件等により効果は異なります。
鋳巣の発生や、特別規格への対応でお困りの製造業のご担当者様は、金属技研のHIP処理についてお気軽にご相談ください。